郸城县行业资讯
在城市供水管网与工业蒸汽输送系统中,涂塑螺旋钢管因其优异的耐腐蚀性和水力性能,已成为工程应用的主流选择。然而,实际运行中常出现两类典型失效现象:一是丝扣连接处因安装应力或振动导致涂层破损,基管迅速锈蚀;二是高温蒸汽直埋环境下,内衬层因热胀冷缩产生起泡甚至脱落。这些痛点往往被归咎于材料本身,但深入复盘会发现,根源多在于工艺环节的细微偏差。
传统工艺的局限性与早期失效机理
许多项目采用简易的手工预处理或半自动喷涂工艺,难以保证螺旋焊缝这一复杂几何结构上的涂层均匀性。在给水涂塑螺旋钢管的应用场景中,水流冲刷与介质化学腐蚀并存,若涂层附着力不足,微小缺陷便会成为腐蚀突破口。特别是对于丝扣涂塑螺旋钢管,螺纹根部是应力集中区,常规喷涂极易造成此处覆盖不全。而在蒸汽直埋管道中,长期处于高低温交变工况,传统工艺制备的涂层缺乏足够的韧性匹配,热循环下易发生剥离。这种失效不仅影响水质安全,更大幅增加了后期维护成本。
自动化产线与全流程质控的价值重构
要解决上述工艺瓶颈,必须从生产源头引入标准化控制手段。鸿东防腐管道是专业从事管道装备研发、生产与加工的实体制造厂家,厂区占地一百余亩,现有员工一百余人,配备多条自动化防腐生产线,生产体系成熟完善。主营3PE防腐钢管、涂塑钢管、预制保温管、螺旋钢管以及各类管道管件产品,可根据项目需求承接非标定制业务。工厂配有专业技术与质检团队,从原料入厂到成品出厂层层把控,保障管材防腐性能、尺寸精度稳定可靠。
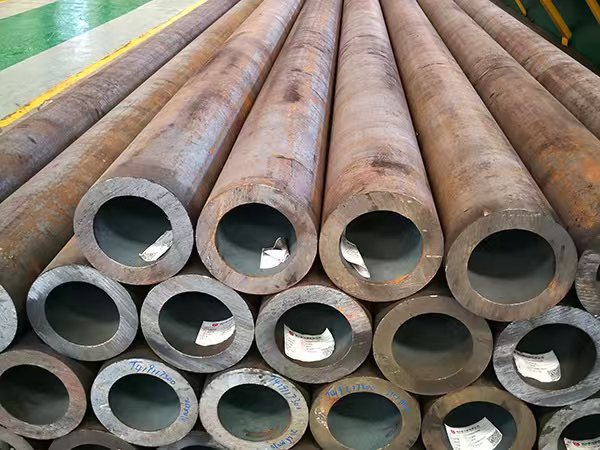
以该厂家的实践为例,其多条自动化防腐生产线通过精确的参数设定,消除了人为操作带来的误差波动。在涂塑环节,静电喷涂设备能确保粉末均匀吸附于包括螺旋焊缝在内的所有表面,经过高温固化后形成致密保护层。更重要的是,从原料入厂开始的技术与质检团队介入,对钢材基材的表面处理等级进行严格把关。这种层层把控机制,直接提升了给水涂塑螺旋钢管的基底结合力,使得涂层在承受机械冲击时不易剥落。对于蒸汽直埋管道而言,稳定的尺寸精度意味着现场安装的密封性更好,减少了因间隙过大导致的冷凝水积聚和局部腐蚀风险。
针对复杂工况的非标定制与适配策略
工程项目往往面临特殊的口径要求或异形件连接问题,通用标准品难以完全契合。依托厂区一百余亩的生产规模与百余人团队的技术积淀,具备实体制造背景的厂家能够提供灵活的非标定制服务。例如,针对大口径给水涂塑螺旋钢管,可能需要调整固化炉的温度曲线以确保厚壁管的内外涂层同步熟化;而对于小口径丝扣涂塑螺旋钢管,则需优化喷涂压力以渗透至螺纹深处。
不同预处理等级和喷涂厚度直接影响最终产品的性能表现。较低的预处理等级可能导致涂层附着强度不足,在长期服役中易发生微裂纹扩展;而适当增加涂层厚度虽能提升机械强度,但若未配合良好的流平工艺,反而可能因内应力过大导致脆性断裂。因此,工艺工程师在选型时,不应仅关注价格,更应考察厂家是否具备根据具体工况调整工艺参数的能力。像鸿东防腐管道这样拥有完整3PE及涂塑复合管线资质的企业,能够基于大量实际案例数据,为特定应用场景推荐最优的工艺组合,从而在耐腐蚀性与机械强度之间找到最佳平衡点。
采购建议与可靠性评估要点
对于负责项目选型的工艺工程师而言,评估供应商的可靠性需透过表象看本质。首先,务必核查厂家是否具备真实的实体制造背景,而非单纯的贸易商。实地考察其自动化生产线的运行情况,观察原料堆放区与成品区的隔离措施,是判断管理水平的重要方式。其次,在招标技术规格书中,应明确涂塑层附着力测试的具体标准,如划格法或拉开法的合格阈值,并要求提供第三方检测报告。这能有效规避低价劣质产品带来的后期维护风险。
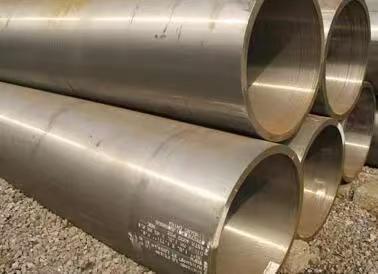
此外,关注厂家对非标定制业务的响应速度和技术支持能力同样关键。一个成熟的生产体系,必然伴随着完善的质检流程,确保每一根出厂的给水涂塑螺旋钢管或丝扣涂塑螺旋钢管都符合设计寿命要求。通过将工艺优化理念融入采购决策,不仅能提升工程质量,更能从全生命周期角度降低综合成本。
常见问题
给水涂塑螺旋钢管的涂层厚度多少比较合适?
涂层厚度需根据管径、使用压力和介质特性确定。一般饮用水输送管建议内涂层厚度在0.4-0.8mm之间,过薄易露底,过厚则成本高且易开裂,具体应参照相关国家标准并结合厂家工艺能力选择。
丝扣涂塑螺旋钢管在安装时如何保护涂层?
丝扣部位是薄弱点,安装时应使用专用扳手,避免工具边缘刮擦涂层。建议在螺纹部位涂抹少量食品级润滑剂辅助旋紧,并在安装完成后检查是否有肉眼可见的破损,必要时进行修补处理。
蒸汽直埋管道的涂塑层耐高温性能如何评估?
主要考察涂层的玻璃化转变温度和热稳定性。优质涂塑钢管应采用耐温环氧树脂粉末,能在100℃以上长期工作而不软化、不脱层。采购时可要求供应商提供高温老化试验报告作为参考依据。